Trong hướng dẫn này 7 mục
Chọn cỡ hạt theo nhiệm vụ của từng trạm
Chọn cỡ hạt đá mài cạnh theo cạnh đầu vào, lượng dư cần loại bỏ, vật liệu, máy và độ hoàn thiện yêu cầu. Sắp xếp các trạm đầu tạo hình học, các trạm sau tinh chỉnh bề mặt. Dùng đầy đủ ký hiệu cỡ hạt và thông số của nhà cung cấp; một con số không đủ xác định cách đá mài hoạt động trên dây chuyền.
Chọn hạt mài theo công việc của từng giai đoạn
01Bóc lượng dư
Định kích thước và bóc lượng dư đầu vào bằng hạt mài, chất liên kết phù hợp.
02Mài trung gian
Giảm vết mài và hư hại do trạm trước để lại.
03Mài tinh
Đạt yêu cầu đã thống nhất về cạnh nhìn thấy và kích thước.
Xác định đầu vào và yêu cầu đầu ra của mỗi trạm
Trạm mài tinh cần nhận cạnh có thể hoàn thiện trong lượng dư cho phép. Nếu vết xước sâu hoặc mẻ từ công đoạn trước còn tồn tại, chỉ đổi cỡ hạt cuối có thể không giải quyết nguyên nhân.
Hướng dẫn chọn đá mài của Norton xem xét đồng thời vật liệu, mức tải, độ hoàn thiện, diện tích tiếp xúc, tốc độ, chất làm mát và công suất máy. Áp dụng các yếu tố này cho dây chuyền mài cạnh thực tế khi trao đổi trình tự với nhà cung cấp.
| Giai đoạn | Nhiệm vụ chính | Kiểm tra trước khi chuyển sang giai đoạn tiếp theo |
|---|---|---|
| Bóc lượng dư ban đầu | Tạo kích thước và hình học cạnh theo kế hoạch | Độ đồng đều bóc tách, độ vuông và hư hại cạnh lớn |
| Gia công trung gian | Giảm vết và khuyết tật từ công đoạn trước | Vết xước, mẻ còn lại và lượng dư còn lại |
| Hoàn thiện cuối | Đạt yêu cầu đã thống nhất về cạnh nhìn thấy và kích thước | Bề mặt hoàn thiện, kích thước và tình trạng góc |
So sánh các phương án Nhấn để mở rộng
Bóc lượng dư ban đầu
- Nhiệm vụ chính
- Tạo kích thước và hình học cạnh theo kế hoạch
- Kiểm tra trước khi chuyển sang giai đoạn tiếp theo
- Độ đồng đều bóc tách, độ vuông và hư hại cạnh lớn
Gia công trung gian
- Nhiệm vụ chính
- Giảm vết và khuyết tật từ công đoạn trước
- Kiểm tra trước khi chuyển sang giai đoạn tiếp theo
- Vết xước, mẻ còn lại và lượng dư còn lại
Hoàn thiện cuối
- Nhiệm vụ chính
- Đạt yêu cầu đã thống nhất về cạnh nhìn thấy và kích thước
- Kiểm tra trước khi chuyển sang giai đoạn tiếp theo
- Bề mặt hoàn thiện, kích thước và tình trạng góc
Giữ nguyên ký hiệu cỡ hạt
Các dòng đá mài cạnh liên kết kim loại và liên kết nhựa liệt kê D151, D181, D252, D301, D427 và D501. Ghi đúng ký hiệu nhà cung cấp đưa ra, gồm cả chữ cái. Yêu cầu giải thích cơ sở cỡ hạt trước khi so sánh với hệ đánh số khác hoặc chọn thứ tự trạm.
Cùng ký hiệu cỡ hạt, chất liên kết, kết cấu phân đoạn và điều kiện tiếp xúc vẫn quan trọng. Vì vậy, đổi dòng đá mài cần được xem như thay đổi toàn bộ thông số.
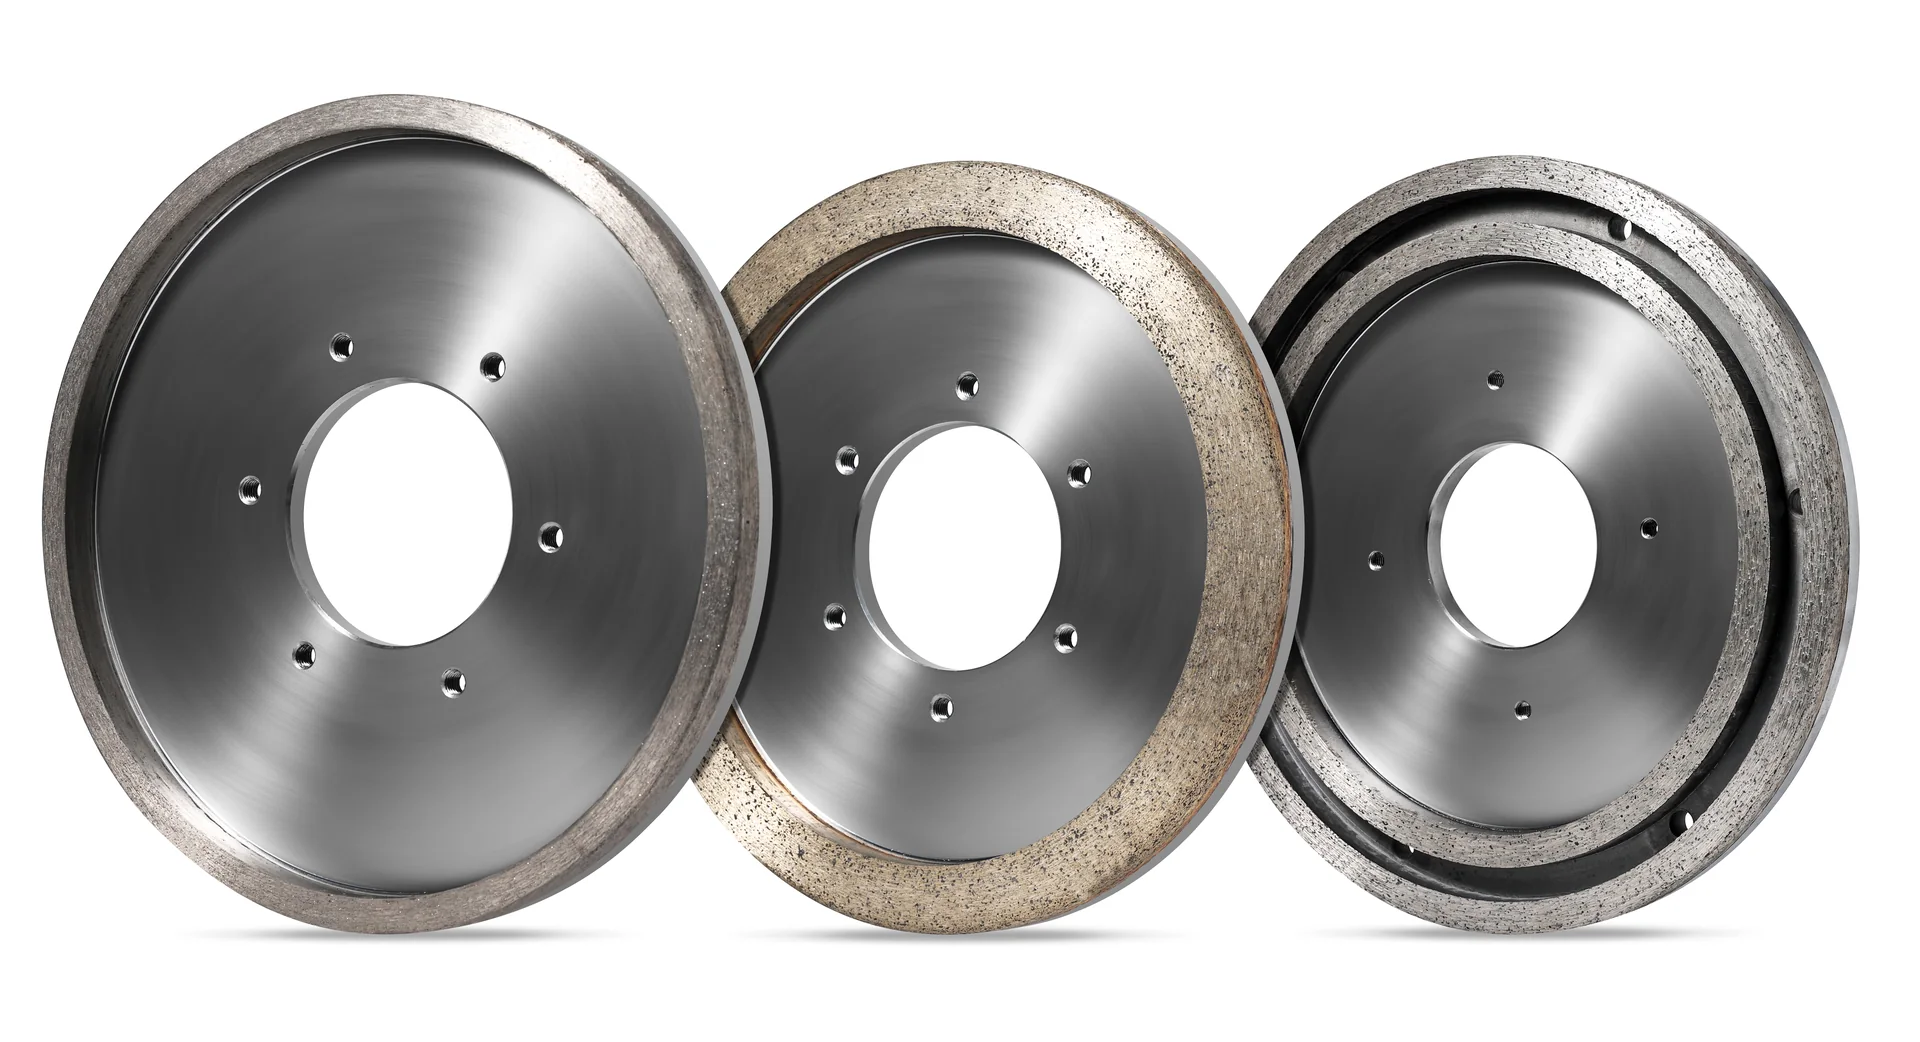
Đá mài cạnh vành liền liên kết kim loại
Có thể chọn dòng liên kết kim loại này để mài cạnh khô hoặc ướt cho ceramic và đá nung kết. So sánh lượng vật liệu cần bóc với yêu cầu hoàn thiện sau đó trước khi chọn tiết diện và cỡ hạt.
Xem thông số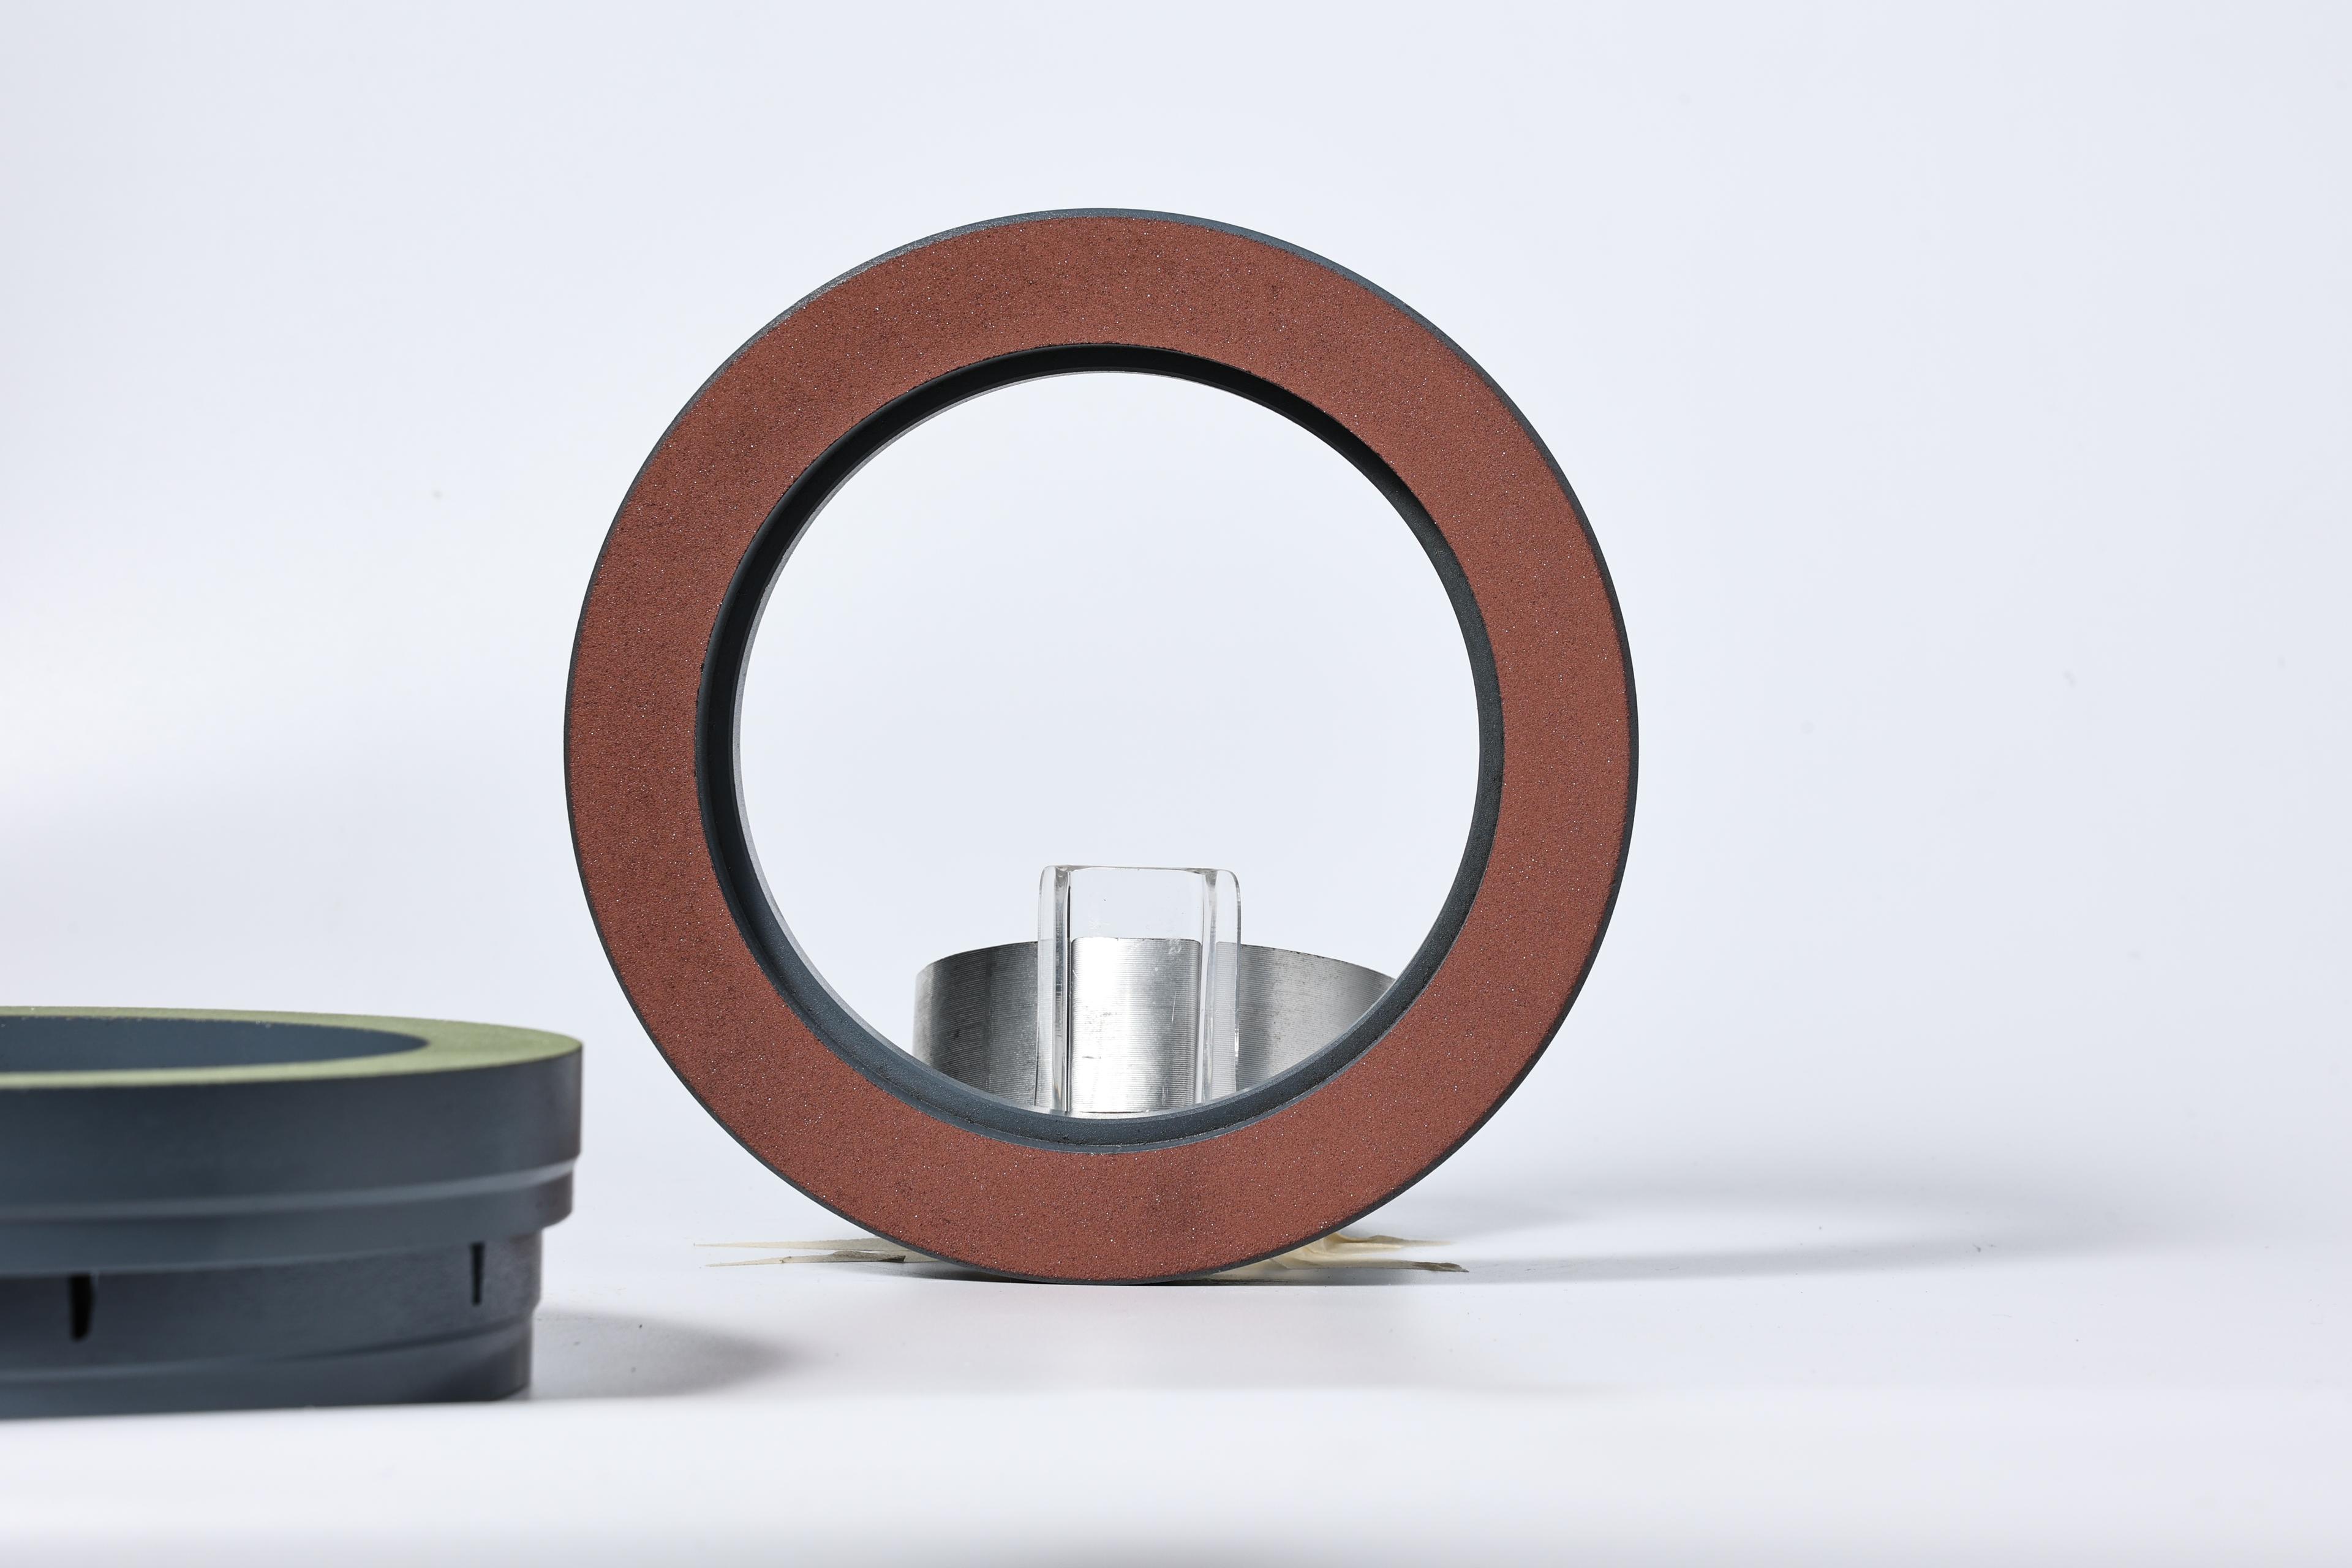
Đá mài cạnh liên kết nhựa
Chọn cấu hình liên kết nhựa cho công đoạn mài tinh hoặc sửa cạnh và phương pháp khô hay ướt tương ứng. Khi so sánh độ hạt, cung cấp bánh mài ở công đoạn trước, tình trạng cạnh đầu vào và yêu cầu hoàn thiện.
Xem thông sốTìm trạm mà chất lượng cạnh không còn cải thiện
Theo dõi một cạnh qua từng trạm
- 01
Cạnh đầu vào
Ghi độ dao động kích thước, vết cắt và mẻ trước đá mài đầu tiên.
- 02
Sau mỗi trạm
Ghi mã đá mài, cỡ hạt, lượng dư bóc và tình trạng cạnh.
- 03
Vị trí lỗi xuất hiện đầu tiên
Tìm nơi khuyết tật xuất hiện hoặc ngừng cải thiện trước khi đổi đá mài cuối.
- 04
Gạch thành phẩm
Kiểm tra đồng thời kích thước, độ vuông và ngoại quan đã thống nhất.
Trong thử nghiệm, kiểm tra cùng loại cạnh sau mỗi giai đoạn có thể tiếp cận, theo phương pháp được dây chuyền cho phép. Ghi mã đá mài, ký hiệu, lượng bóc dự kiến và tình trạng đầu ra. Nêu rõ trình tự và vị trí trạm để nhà cung cấp biết mỗi dụng cụ làm nhiệm vụ gì.
Nếu vết xước xuất hiện lần đầu tại một trạm, kiểm tra tình trạng đá mài, căn chỉnh, lắp ghép và quy trình tại đó. Nếu vết từ trước tồn tại qua nhiều trạm, xem lại lượng bóc trước và lượng dư dành cho các trạm sau. Không mặc định mọi vết nhìn thấy đều do cỡ hạt.
Ví dụ lựa chọn: còn vết xước sau công đoạn mài tinh
Bắt đầu bằng ảnh trước và sau trạm cuối. Nếu các vết sâu đã có trước đó, kiểm tra các trạm trước và lượng dư tương ứng. Nếu trạm cuối tạo vết mới, kiểm tra dụng cụ, độ sạch và lắp ghép tại trạm này trước khi đổi cả trình tự.
Mọi thử nghiệm phải trong điều kiện vận hành cho phép. Mỗi lần đổi một yếu tố phù hợp và kiểm tra cả kích thước, độ vuông lẫn bề mặt. Cạnh nhẵn hơn không phải là cải thiện nếu kích thước thành phẩm không đạt.
Chuẩn bị yêu cầu theo đúng dây chuyền
Gửi loại xương gạch, độ dày, model máy, sơ đồ trạm, kích thước đá mài, ký hiệu cỡ hạt hiện tại và chế độ ướt/khô. Kèm ảnh cạnh đầu vào và trạm đầu tiên xuất hiện lỗi. Nêu tiêu chí nghiệm thu cuối để nhà cung cấp đề xuất trình tự theo kết quả cần đạt.
Để hiểu vai trò khác nhau của các dòng đá mài, xem so sánh liên kết kim loại và liên kết nhựa.
Câu hỏi thường gặp
Số cỡ hạt cao hơn có luôn nghĩa là đá mài kim cương mịn hơn không?
Không đúng với mọi hệ ký hiệu. Xác nhận nhà cung cấp dùng mesh, FEPA, micron hay mã riêng. Không quy đổi ký hiệu khi thiếu thông số đối chiếu.
Mài cạnh gạch có luôn phải bắt đầu bằng hạt thô không?
Trạm đầu phải xử lý đúng lượng bóc và yêu cầu hình học thực tế, nhưng “thô” là tương đối theo hệ sản phẩm và quy trình. Chọn dựa trên biến động đầu vào đã đo, xương gạch, máy và cạnh đạt yêu cầu, không dựa vào bảng chung cho mọi trường hợp.
Một đá mài cạnh có thể làm cả mài thô và mài tinh không?
Quy trình có lượng bóc thấp và yêu cầu hoàn thiện vừa phải đôi khi dùng ít trạm hơn, nhưng không nên mặc định một đá mài làm được tất cả. Xác nhận bằng thử nghiệm có kiểm soát, đo hình học, tình trạng cạnh và tiêu hao đá mài.
Làm sao biết trạm nào gây mẻ cạnh?
Kiểm tra cạnh trước và sau từng trạm trong điều kiện thống nhất. Xác định điểm đầu tiên xuất hiện lỗi, sau đó kiểm tra căn chỉnh, lượng bóc, tình trạng đá mài, gối đỡ và thông số vận hành tại đó.