Trong hướng dẫn này 8 mục
Phân biệt chiều cao, độ dày và độ rộng đường cắt
Chiều cao phân đoạn là kích thước theo hướng bán kính; độ dày là chiều rộng của phần cắt. Độ rộng đường cắt là rãnh còn lại trên phôi. Các kích thước này ảnh hưởng đến những tiêu chí chọn khác nhau. Hãy so sánh cùng đường kính, lỗ trục, thiết kế thân thép và máy; phân đoạn cao hơn hoặc mỏng hơn không tự động tốt hơn.
Đọc đồng thời bốn kích thước
01D · Đường kính / B · Lỗ trục
Đường kính phải phù hợp máy và chiều sâu cắt. Lỗ trục phải khớp trục và bộ gá được duyệt.
02H · Chiều cao / T · Độ dày
Đọc kích thước phần cắt riêng với thân thép. Khi so sánh khả năng chịu mòn, hỏi chiều sâu lớp kim cương sử dụng được.
Ý nghĩa của từng kích thước
| Kích thước | Nội dung mô tả | Cần xác nhận gì |
|---|---|---|
| Đường kính ngoài | Kích thước tổng thể lưỡi | Phạm vi máy, khoảng hở và chiều sâu cắt yêu cầu |
| Đường kính lỗ trục | Lỗ lắp ở tâm | Trục, mặt bích và bộ chuyển được duyệt |
| Chiều cao phân đoạn | Chiều cao phần cắt theo bán kính | Chiều sâu kim cương dùng được và giới hạn mòn của nhà sản xuất |
| Độ dày phân đoạn | Chiều rộng phần cắt | Kích thước báo giá, ứng dụng và quan hệ với thân thép |
| Độ dày thân thép | Chiều rộng thân thép đỡ phần cắt | Phù hợp thiết kế toàn bộ lưỡi và máy |
| Độ rộng đường cắt | Rãnh tạo ra trên vật liệu | Kết quả đo trong điều kiện cắt thực tế |
So sánh các phương án Nhấn để mở rộng
Đường kính ngoài
- Nội dung mô tả
- Kích thước tổng thể lưỡi
- Cần xác nhận gì
- Phạm vi máy, khoảng hở và chiều sâu cắt yêu cầu
Đường kính lỗ trục
- Nội dung mô tả
- Lỗ lắp ở tâm
- Cần xác nhận gì
- Trục, mặt bích và bộ chuyển được duyệt
Chiều cao phân đoạn
- Nội dung mô tả
- Chiều cao phần cắt theo bán kính
- Cần xác nhận gì
- Chiều sâu kim cương dùng được và giới hạn mòn của nhà sản xuất
Độ dày phân đoạn
- Nội dung mô tả
- Chiều rộng phần cắt
- Cần xác nhận gì
- Kích thước báo giá, ứng dụng và quan hệ với thân thép
Độ dày thân thép
- Nội dung mô tả
- Chiều rộng thân thép đỡ phần cắt
- Cần xác nhận gì
- Phù hợp thiết kế toàn bộ lưỡi và máy
Độ rộng đường cắt
- Nội dung mô tả
- Rãnh tạo ra trên vật liệu
- Cần xác nhận gì
- Kết quả đo trong điều kiện cắt thực tế
Hỏi chiều cao báo giá là tổng phân đoạn hay lớp chứa kim cương dùng được. Phân biệt khi so giá và lượng mòn dự kiến. Chất liên kết, vật liệu và vận hành cũng ảnh hưởng tốc độ tiêu hao phần cắt.
Vì sao đường cắt khác độ dày danh nghĩa
Thân thép cần khoảng hở trong rãnh do phần cắt tạo ra. Chuyển động ngang, đảo và uốn có thể đổi độ rộng đường cắt; hãy đo trên đường cắt đại diện nếu tỷ lệ tận dụng vật liệu hoặc chiều rộng rãnh quan trọng.
Độ dày lưỡi và độ rộng đường cắt là hai số đo riêng
01Đo dụng cụ
Phần cắt và thân thép có độ dày khác nhau. Ghi đúng tên từng giá trị trong báo giá.
02Đo đường cắt
Độ rộng đường cắt là rãnh còn lại trên vật liệu. Chuyển động lưỡi và thiết lập máy có thể làm thay đổi số đo.
Nếu thân cọ vào rãnh, lưỡi đi lệch hoặc rãnh không đều, kiểm tra gá và máy trước khi đổi độ dày. Lưỡi mỏng hơn không bù được quy trình mất ổn định. Xem hướng dẫn kiểm tra độ đảo để biết các điểm kiểm tra.
Chọn theo ưu tiên sản xuất
| Ưu tiên sản xuất | Nội dung cần xem xét | Điều không nên mặc định |
|---|---|---|
| Tuổi thọ hữu ích dài hơn | Chiều sâu kim cương dùng được, chất liên kết, nồng độ, dạng mòn, sản lượng đạt | Tổng phân đoạn cao hơn luôn bền hơn |
| Ít hao vật liệu hơn | Độ dày phân đoạn/vành, ổn định thân, độ đảo, rãnh cắt thử thực tế | Độ dày danh nghĩa bằng độ rộng đường cắt cuối |
| Đường cắt sâu và thẳng | Thiết kế thân, ứng suất, đỡ mặt bích, độ dày, tiến dao và kẹp phôi | Chỉ tăng độ dày phân đoạn sẽ hết lệch |
| Máy công suất thấp | Đường kính và độ dày cho phép, độ sắc chất liên kết, tiến dao, chiều sâu, làm mát | Lưỡi mỏng nhất tự động phù hợp |
| Cạnh lộ thiên sạch đẹp | Thiết kế vành/phân đoạn, hệ kim cương/chất liên kết, kê đỡ, làm mát, tiến dao | Chỉ độ dày quyết định mẻ cạnh |
| Chi phí gia công thấp nhất | Sản lượng đạt, thời gian cắt, phế phẩm, thay lưỡi và tỷ lệ tận dụng vật liệu | Giá thấp nhất hoặc phân đoạn cao nhất là lựa chọn tốt nhất |
So sánh các phương án Nhấn để mở rộng
Tuổi thọ hữu ích dài hơn
- Nội dung cần xem xét
- Chiều sâu kim cương dùng được, chất liên kết, nồng độ, dạng mòn, sản lượng đạt
- Điều không nên mặc định
- Tổng phân đoạn cao hơn luôn bền hơn
Ít hao vật liệu hơn
- Nội dung cần xem xét
- Độ dày phân đoạn/vành, ổn định thân, độ đảo, rãnh cắt thử thực tế
- Điều không nên mặc định
- Độ dày danh nghĩa bằng độ rộng đường cắt cuối
Đường cắt sâu và thẳng
- Nội dung cần xem xét
- Thiết kế thân, ứng suất, đỡ mặt bích, độ dày, tiến dao và kẹp phôi
- Điều không nên mặc định
- Chỉ tăng độ dày phân đoạn sẽ hết lệch
Máy công suất thấp
- Nội dung cần xem xét
- Đường kính và độ dày cho phép, độ sắc chất liên kết, tiến dao, chiều sâu, làm mát
- Điều không nên mặc định
- Lưỡi mỏng nhất tự động phù hợp
Cạnh lộ thiên sạch đẹp
- Nội dung cần xem xét
- Thiết kế vành/phân đoạn, hệ kim cương/chất liên kết, kê đỡ, làm mát, tiến dao
- Điều không nên mặc định
- Chỉ độ dày quyết định mẻ cạnh
Chi phí gia công thấp nhất
- Nội dung cần xem xét
- Sản lượng đạt, thời gian cắt, phế phẩm, thay lưỡi và tỷ lệ tận dụng vật liệu
- Điều không nên mặc định
- Giá thấp nhất hoặc phân đoạn cao nhất là lựa chọn tốt nhất
Với dải hẹp hoặc cạnh lộ, nêu kích thước hoàn thiện và chất lượng cạnh chấp nhận. Với cắt sâu, nêu máy và kê đỡ để nhà cung cấp xem thân và phần cắt cùng nhau.
So sánh tổ hợp kích thước thực tế
Các trang ceramic vành liền, ceramic HF và granite liệt kê chiều cao, độ dày theo đường kính. So sánh trọn một hàng; chiều cao có ở một đường kính không có nghĩa mọi đường kính đều có.
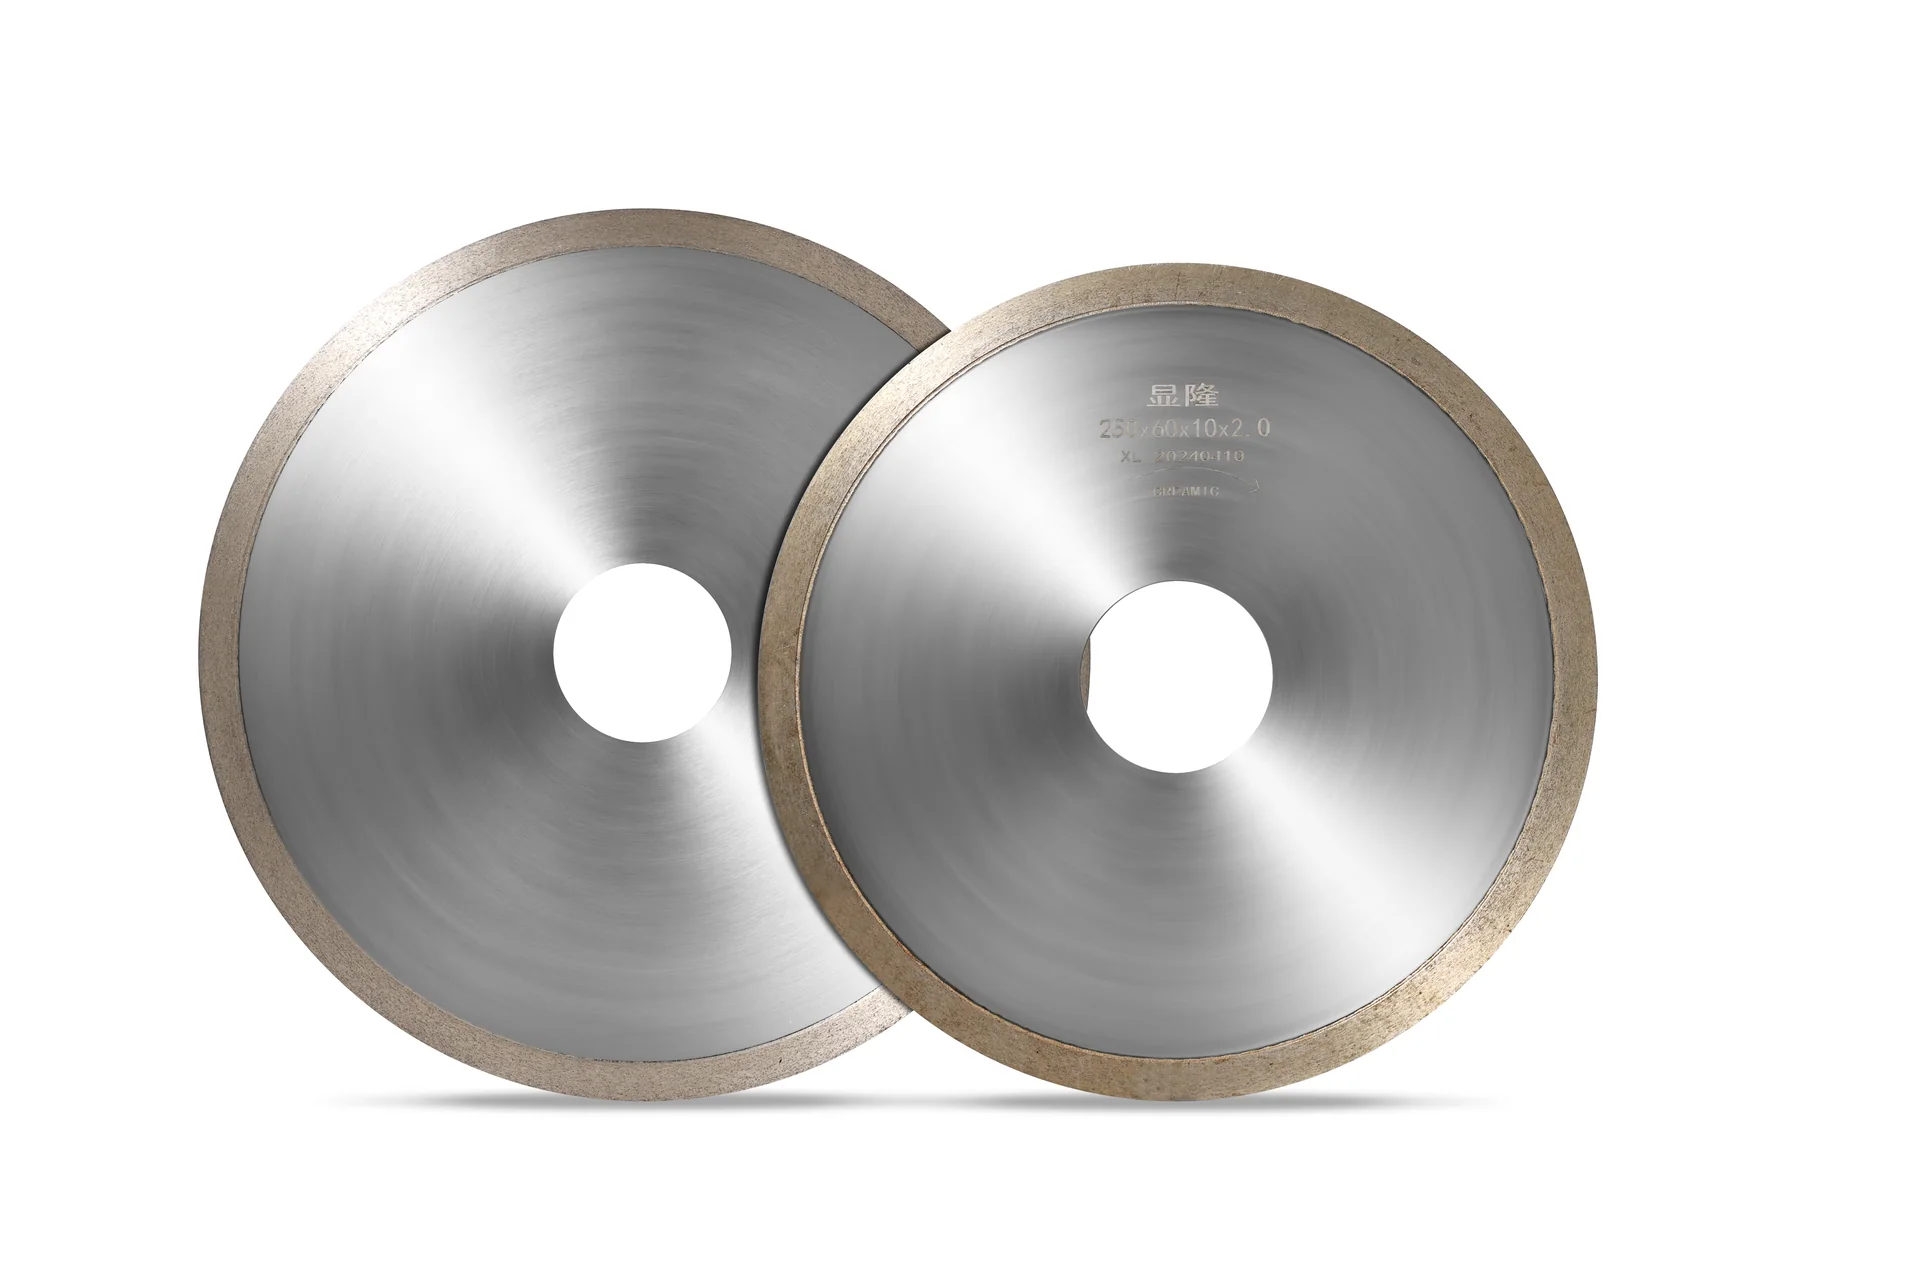
Lưỡi cắt gạch ceramic vành liền
Cân nhắc dòng vành liên tục này để cắt ướt gạch men xương đặc, gạch ốp tường nội thất và gạch ốp tường tráng men. Xác nhận xương gạch, yêu cầu cạnh lộ ra ngoài và độ phù hợp với máy trước khi chọn đường kính.
Xem thông số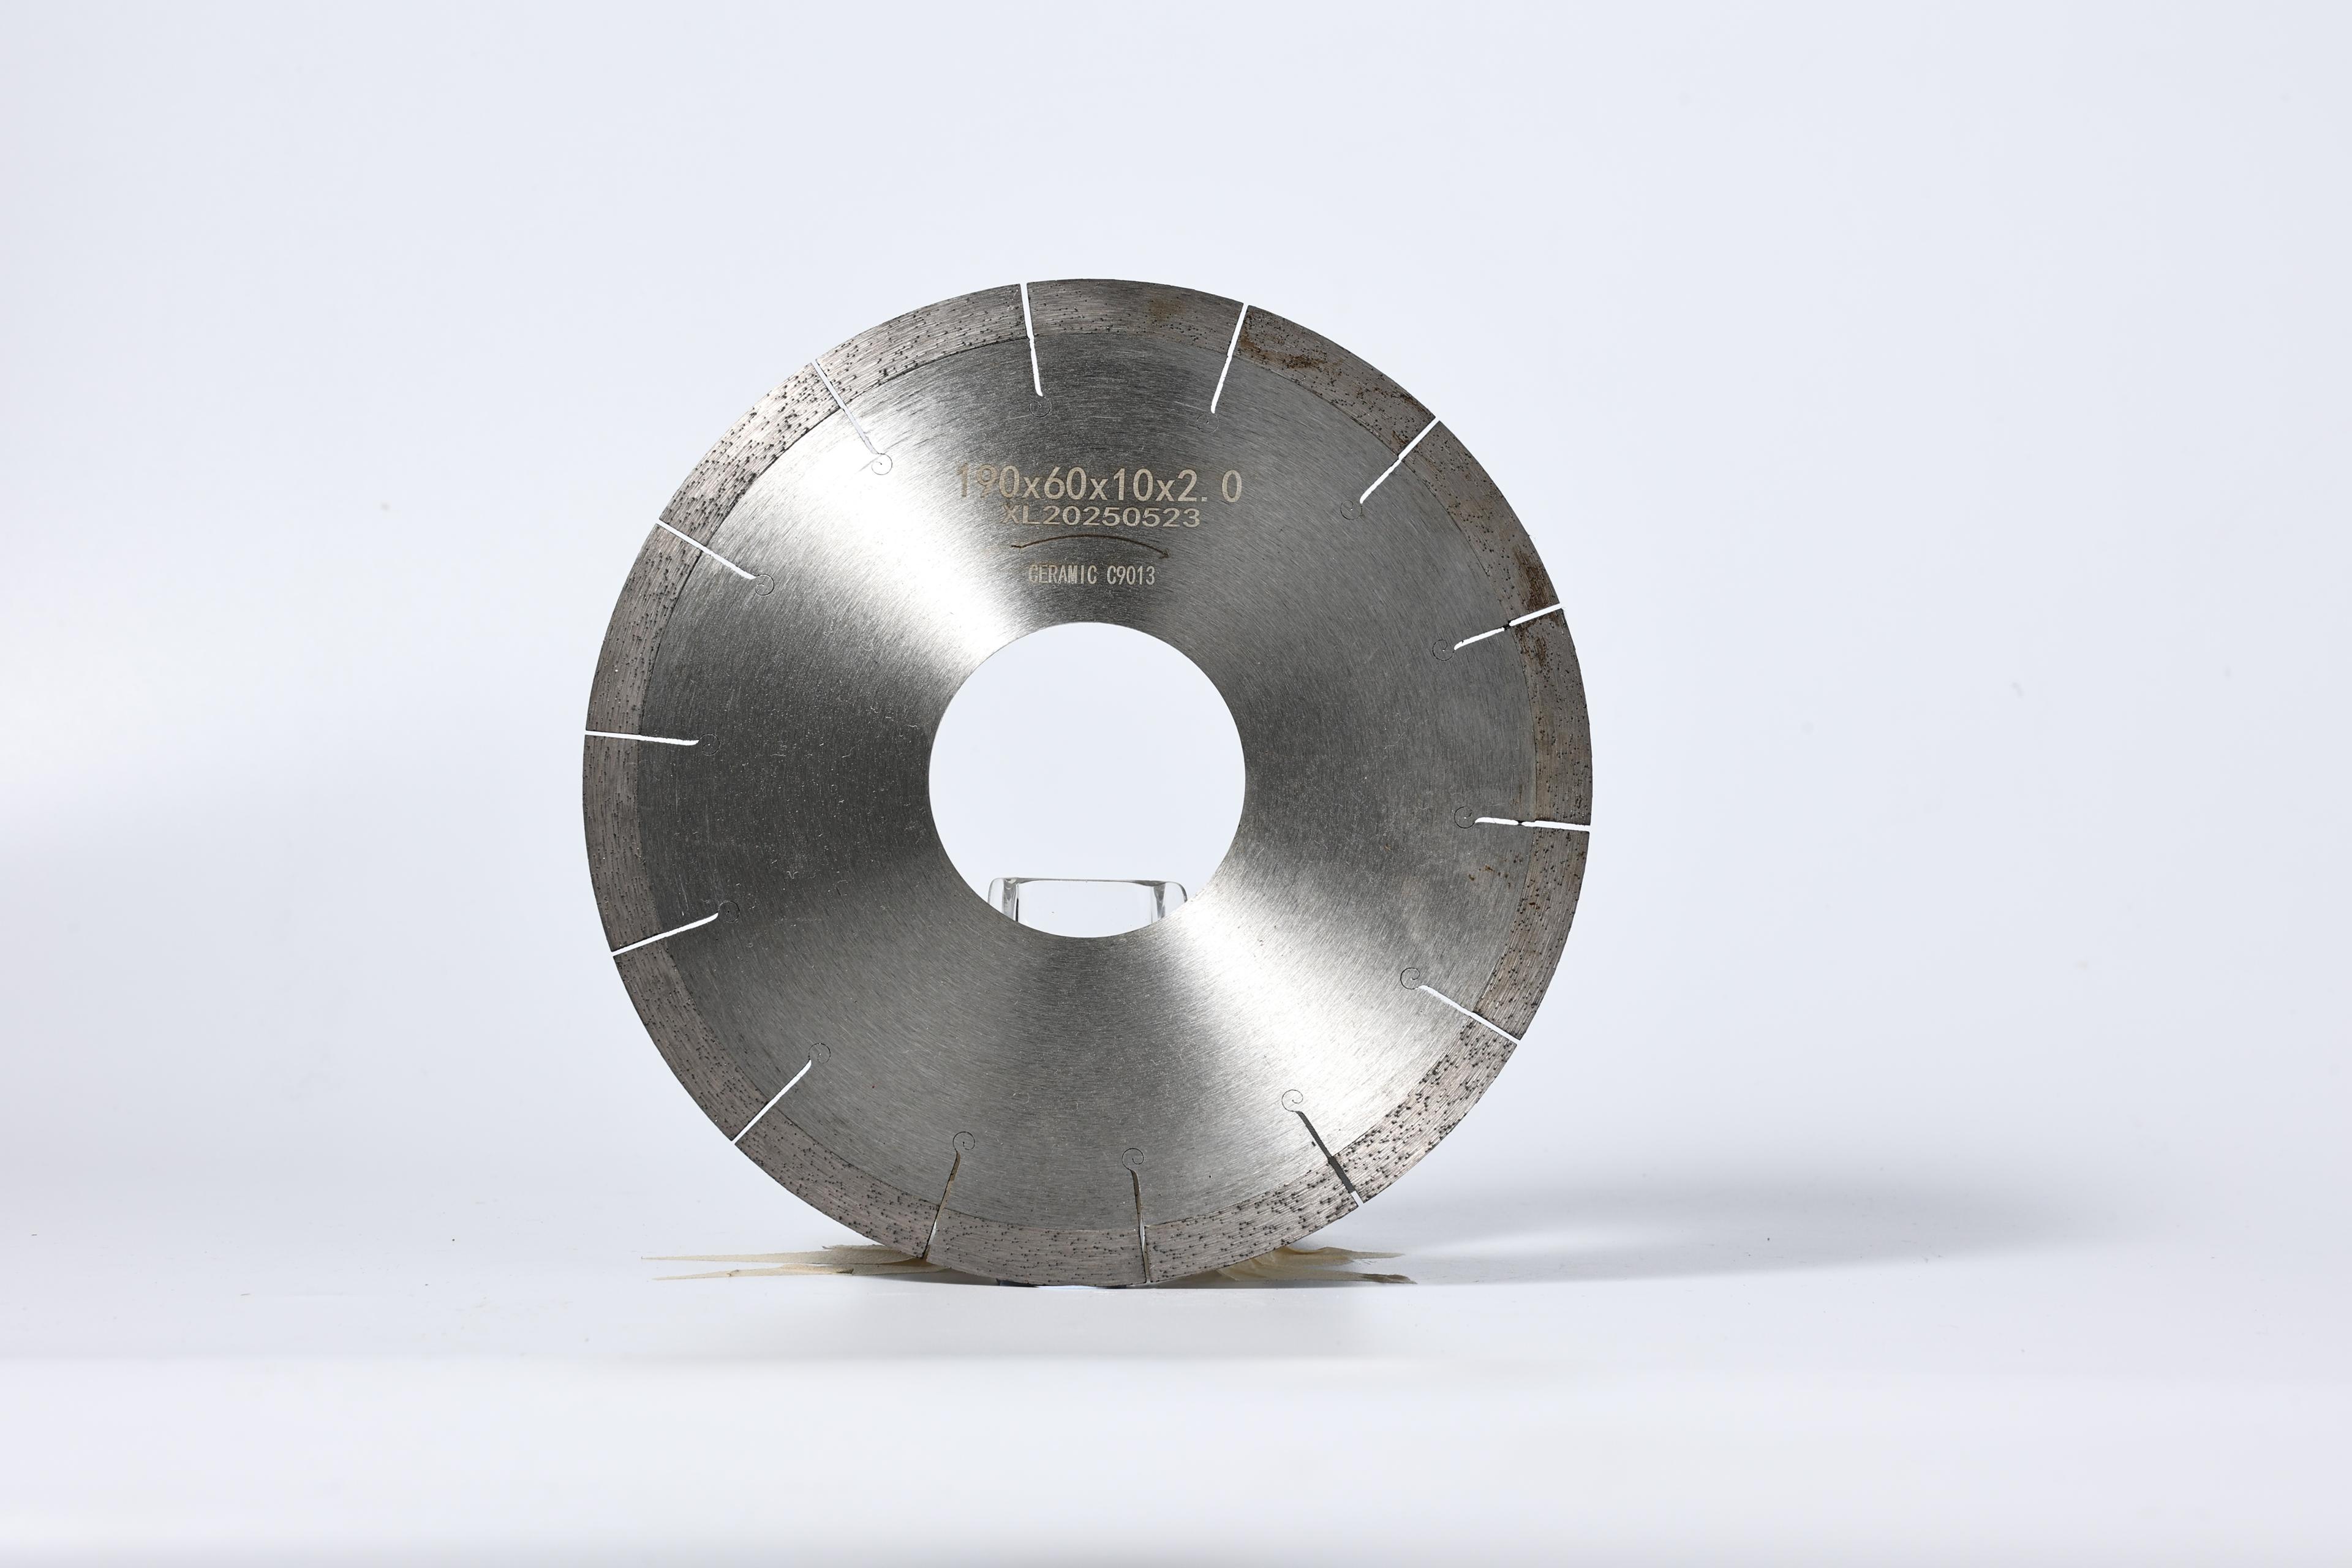
Lưỡi cắt gạch ceramic hàn cao tần
So sánh dòng 190–400 mm này cho máy cắt bàn và máy cắt cầu. Đối chiếu loại gạch, kiểu cắt và kích thước lắp; riêng phương pháp hàn không quyết định chất lượng cạnh hoặc khả năng cắt khô.
Xem thông số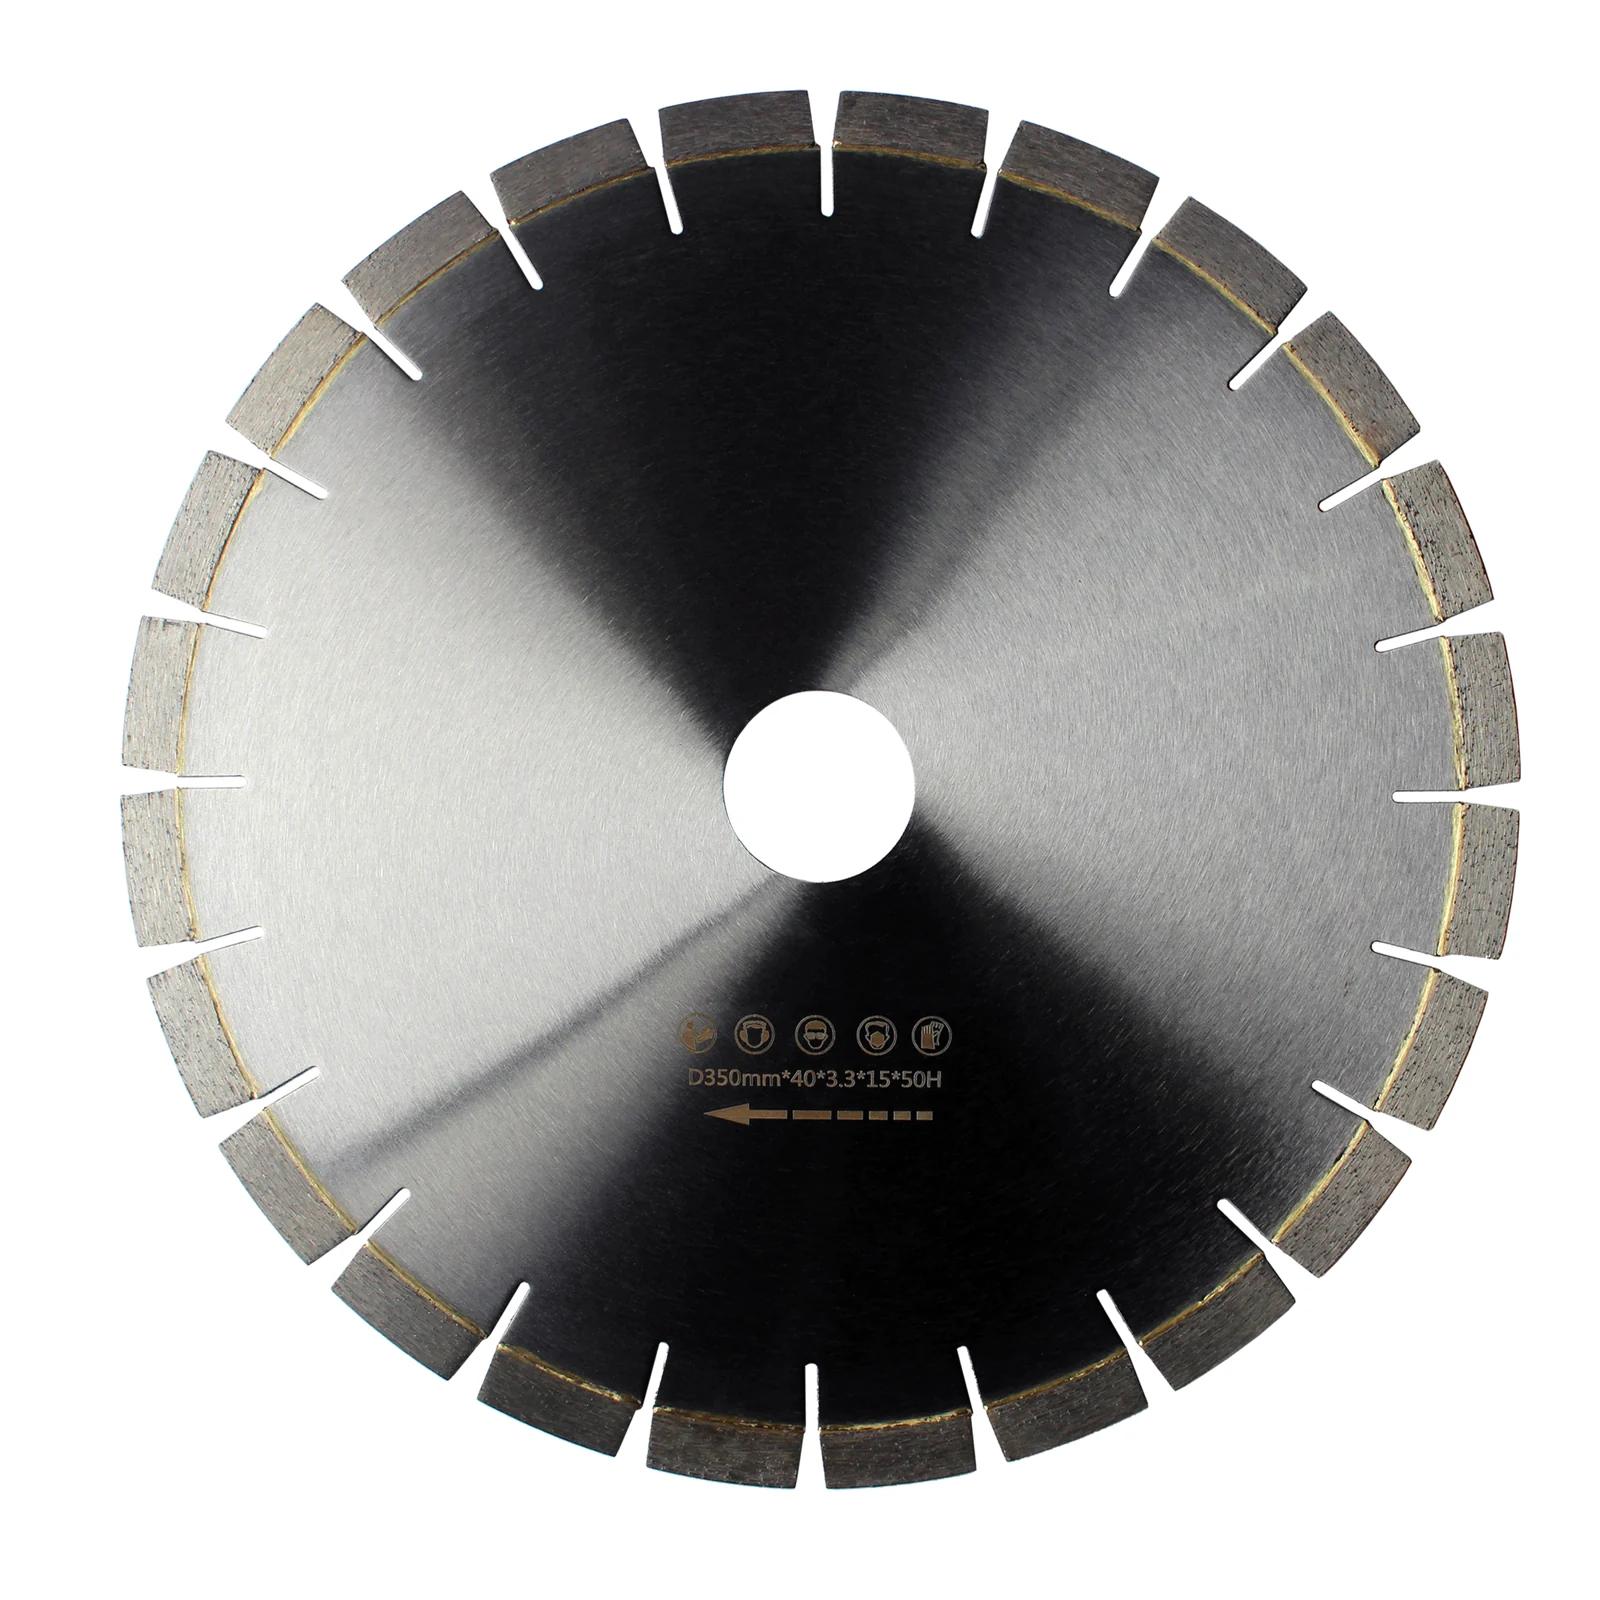
Lưỡi cắt đá granite
Dùng dòng này để cắt granite có độ cứng trung bình đến cao và quartzite. Xác định loại đá và độ dày tấm, sau đó so sánh tổ hợp đường kính và tiết diện phần cắt trong phạm vi máy cho phép.
Xem thông sốVí dụ: hai lựa chọn 250 mm
Bảng ceramic vành liền và HF đều có đường kính 250 mm, phân đoạn cao 10 mm, lựa chọn dày 2.0 mm. Đây mới là danh sách khớp kích thước. Cần tiếp tục kiểm tra vật liệu, lỗ trục, gá, chế độ và cạnh yêu cầu.
Nếu công việc quy định chiều rộng rãnh, ghi độ rộng cắt đo được từ thiết lập đã duyệt riêng với độ dày lưỡi danh nghĩa 2.0 mm. Ghi cả hai để nhà cung cấp biết số nào thuộc dụng cụ, số nào thuộc thành phẩm.
Lập báo giá có thể đối chiếu kiểm tra
Ghi tên và đơn vị: đường kính ngoài, lỗ trục, chiều cao và độ dày phân đoạn. Thêm vật liệu, máy, chiều sâu và kết quả. Dùng cùng cách gọi khi kiểm tra nhận hàng và giữ thông số đầy đủ cho đơn đặt lại.
Hướng dẫn chọn lưỡi của Norton cũng yêu cầu kiểm tra vật liệu ứng dụng, tình trạng lưỡi và bộ gá trước khi sử dụng.
Câu hỏi thường gặp
Phân đoạn kim cương cao hơn có luôn bền hơn không?
Không. Độ sâu kim cương dùng được, chất liên kết, hệ kim cương, vật liệu, máy và cách vận hành quyết định mòn. Phân đoạn cao hơn chỉ tăng lượng mòn tiềm năng trong một thiết kế tổng thể phù hợp.
Độ dày phân đoạn có bằng độ rộng đường cắt không?
Không nhất thiết. Đảo, uốn, rung, mòn bên, vật liệu vỡ và phương pháp đo có thể làm rãnh thực tế khác độ dày danh nghĩa.
Phân đoạn cần rộng hơn thân thép bao nhiêu?
Tuân thủ thiết kế của nhà sản xuất lưỡi và giới hạn máy. Không dùng một con số trên mạng cho mọi đường kính và ứng dụng.
Kích thước nào quan trọng nhất với chất lượng cạnh?
Không một kích thước đơn lẻ quyết định cạnh. Cần đánh giá thiết kế vành/phân đoạn, chất liên kết, cỡ hạt, độ đảo, làm mát, tiến dao, kẹp phôi và vật liệu cùng nhau.