في هذا الدليل 8 أقسام
اختر العجلة لموقفها ومهمتها
لحافة بزاوية 45° في الحجر الملبّد، قارن القطع الأولي ومحطة الماكينة وسماحية الإزالة ومتطلبات الوصلة النهائية قبل اختيار عجلة الشطف. المجموعة المدرجة ذات الرابطة المعدنية مخصصة للشطف الأمامي، وذات الرابطة الراتنجية للشطف الخلفي. طابق الأبعاد الدقيقة وترتيب المحطات بدل الاعتماد على اسم الرابطة وحده.
فصل الهندسة ميتري من نهايتها النهائية
01الهندسة والمرحلة الأمامية
تحقق من القطع الواردة والزاوية والحافة المتبقية وأداة المحطة الأمامية.
02المرحلة الخلفية وتناسب مشترك
مراجعة بدل التشطيب وعلامات السطح وملاءمة المفصل المكتمل.
تحقق من التكوينات المتاحة
| عائلة المنتج | القطر | ارتفاع القطاع × سماكته | ثقب التثبيت | الموضع |
|---|---|---|---|---|
| عجلة شطف ألماسية برابطة معدنية | Φ130 / Φ150 | 8 × 8 mm | 12 mm | شطف أمامي |
| عجلة شطف ألماسية برابطة راتنجية | Φ130 | 10 × 12 mm | 12 mm | شطف خلفي |
| عجلة شطف ألماسية برابطة راتنجية | Φ150 | 6 · 12 مم أو 10 · 12 مم | 12 mm | شطف خلفي |
قارن الخيارات اضغط للتوسيع
عجلة شطف ألماسية برابطة معدنية
- القطر
- Φ130 / Φ150
- ارتفاع القطاع × سماكته
- 8 × 8 mm
- ثقب التثبيت
- 12 mm
- الموضع
- شطف أمامي
عجلة شطف ألماسية برابطة راتنجية · Φ130
- القطر
- Φ130
- ارتفاع القطاع × سماكته
- 10 × 12 mm
- ثقب التثبيت
- 12 mm
- الموضع
- شطف خلفي
عجلة شطف ألماسية برابطة راتنجية · Φ150
- القطر
- Φ150
- ارتفاع القطاع × سماكته
- 6 · 12 مم أو 10 · 12 مم
- ثقب التثبيت
- 12 mm
- الموضع
- شطف خلفي
تحتوي خيارات الراتنج 130 ملم و 150 ملم على مجموعات شرائح مختلفة مدرجة. اقرأ الصف الكامل لقطرك. تأكيد التركيب وترتيب المحطة ضد الجهاز الفعلي قبل الموافقة على استبدال.
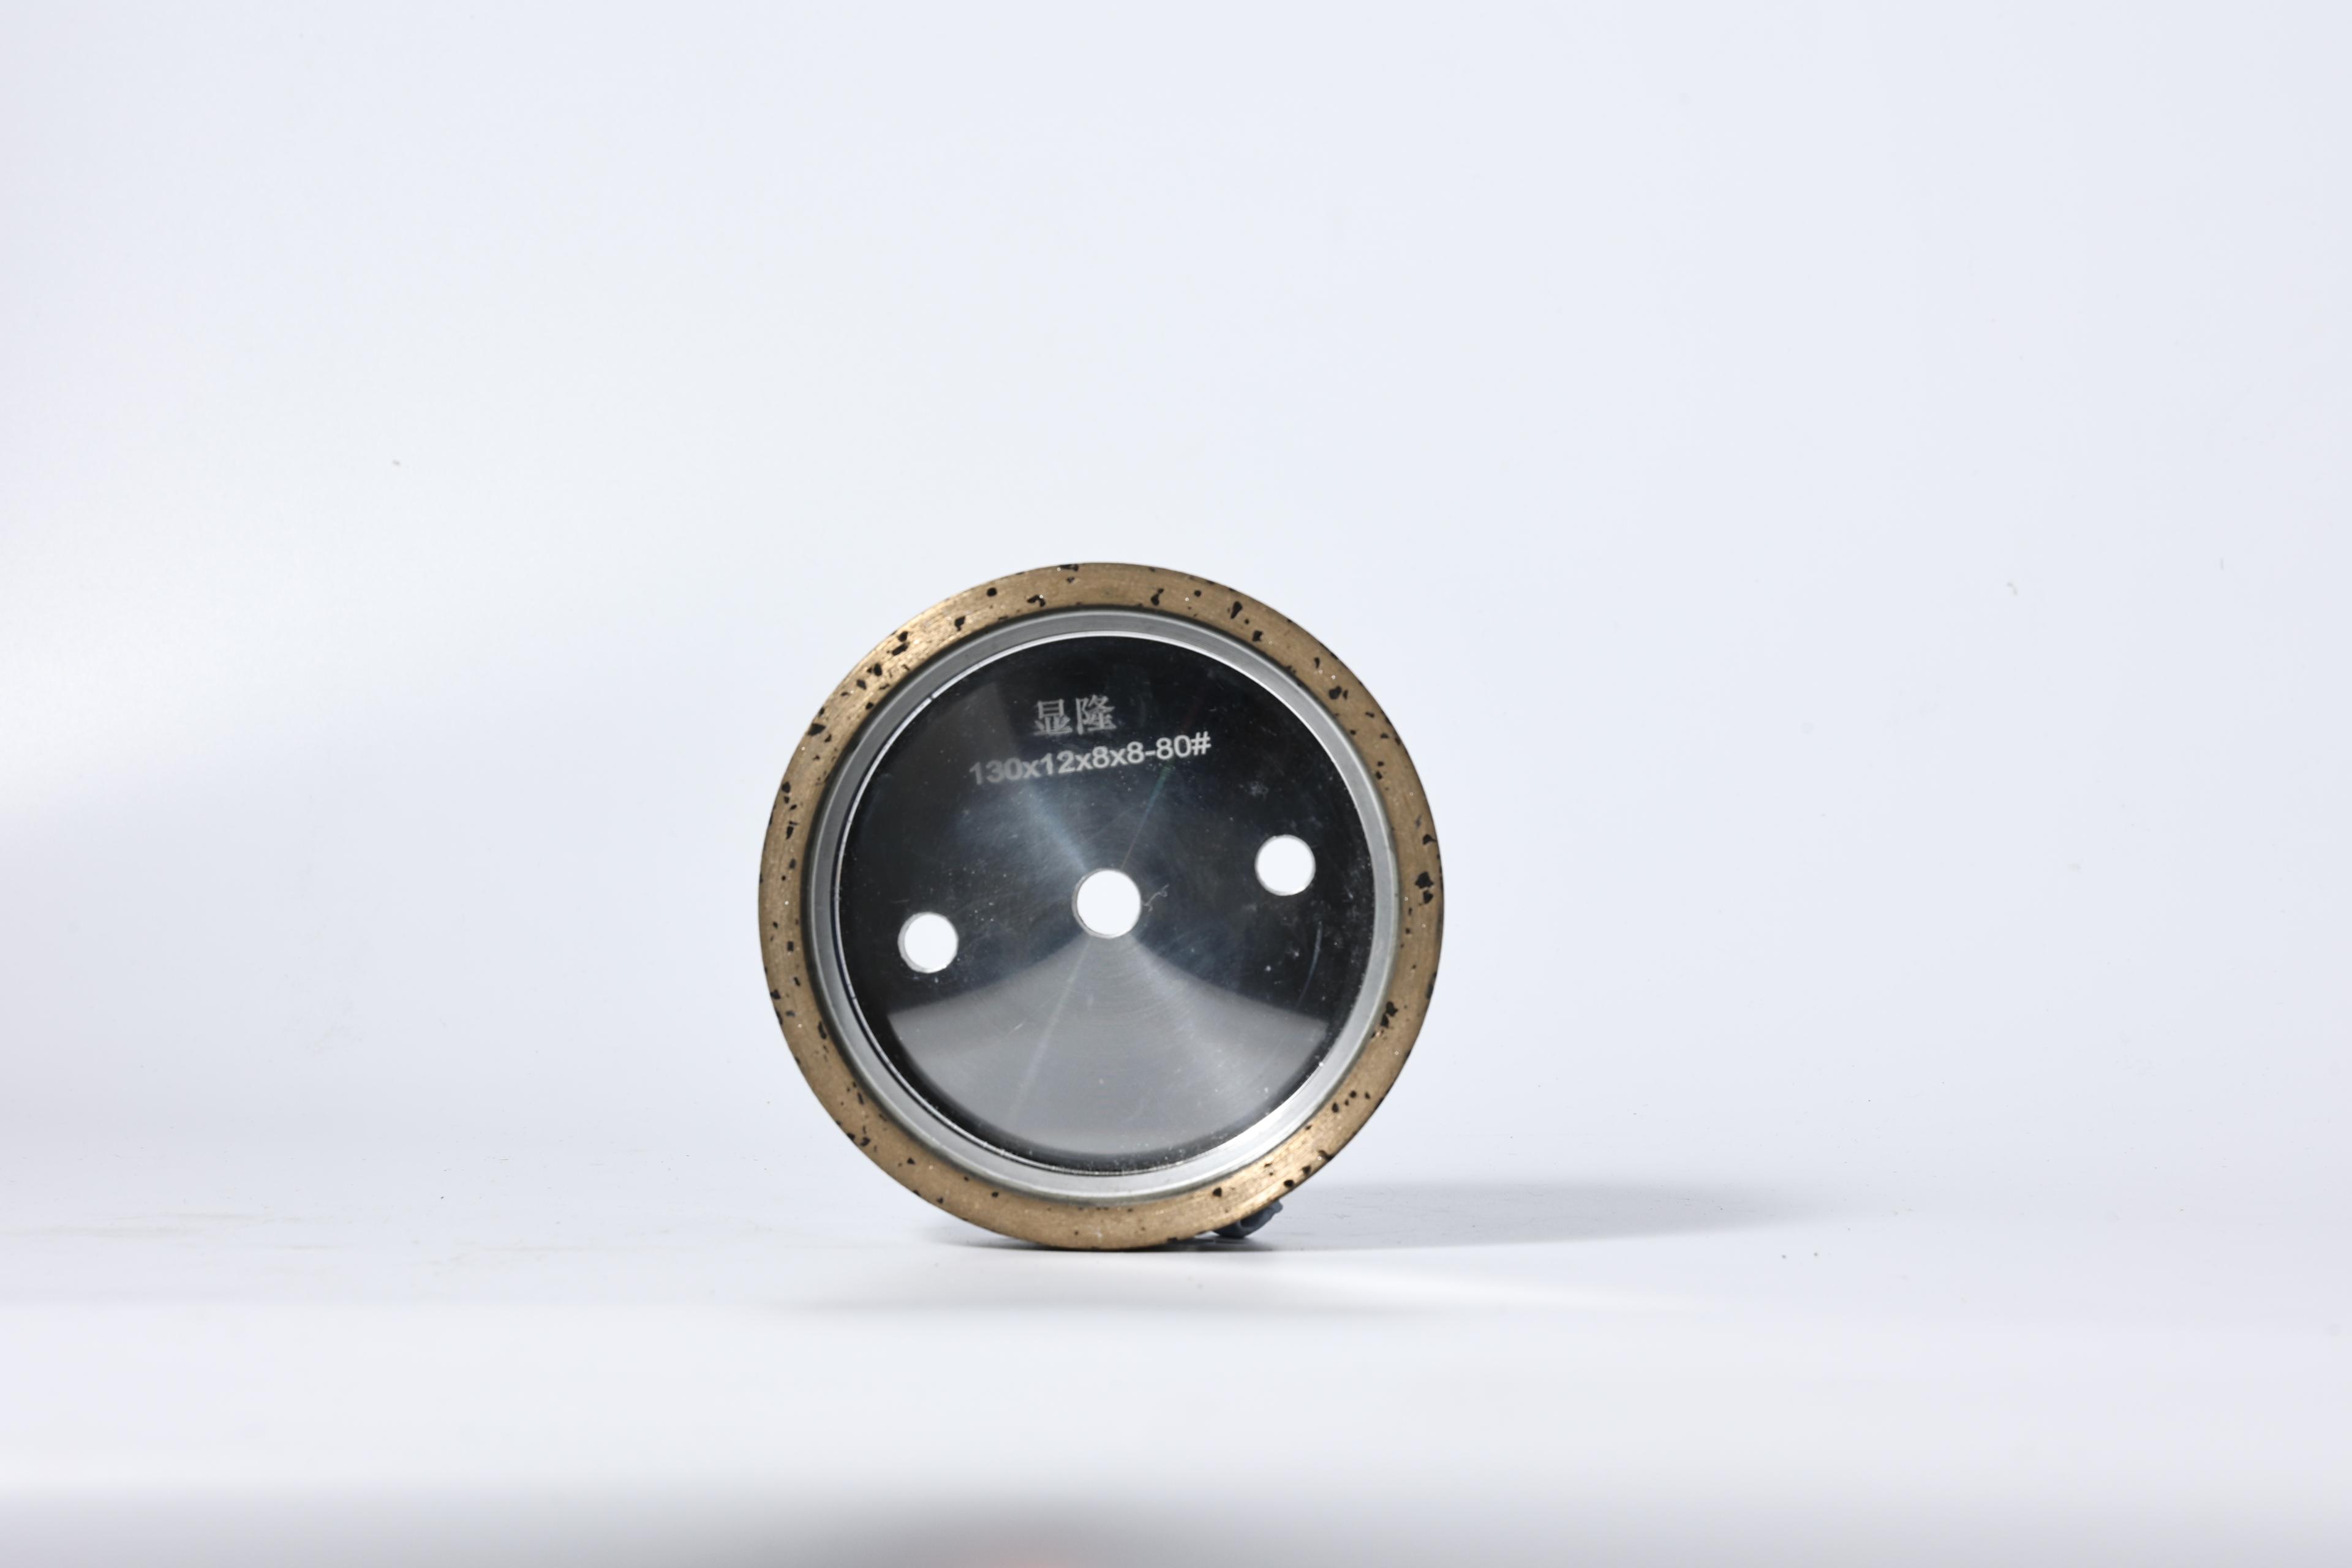
عجلات شطف الحجر الملبّد
تُستخدم خيارات الرابطة المعدنية في الموضع الأمامي وخيارات الرابطة الراتنجية في الخلفي. تأكد من إعداد الشطف بزاوية 45° وفتحة التثبيت 12 مم والمقطع العامل للقطر المختار.
عرض المواصفاتتحقق من القطع الأولي أولا
عجلة يتلقى الحافة اليسرى من عملية القطع. صورة وجه ميتري وحافة رقيقة قبل أول مرحلة الشطب. يمكن أن تحمل الرقائق الموجودة أو اختلاف الزاوية أو القطع غير المستقر عمليات لاحقة.
استخدام إجراءات الشركة المصنعة بلاطة للمواد وسمك. حافظ على قطع مستقيم والموافقات ميتري منفصلة. إذا كان القطع الأولي يحتاج إلى عناية، استخدم متكلس الحجر التقطيع دليل قبل تغيير تسلسل العجلة.
اتبع الحافة من خلال المراحل الأمامية والخلفية
فحص الحافة قبل وبعد كل عملية
- 01
الرئيسية Cut
رقائق الصورة واختلاف الزاوية قبل أن تلمس عجلة الشطب البلاطة.
- 02
محطة أمامية
تحقق من عجلة الرابطة المعدني، والتركيب والمواد المتبقية للمحطة التالية.
- 03
محطة خلفية
تحقق من عجلة مصفوفة ربط الراتنج وما إذا كانت العلامات السابقة قد تمت إزالتها.
- 04
التفتيش المشترك
مقارنة الحافة النهائية وتجميعها تناسب ضد العينة المعتمدة أو الرسم.
في المرحلة الأمامية، تفقد الهندسة الواردة، موقف أداة والبدل المتبقي. في المرحلة الخلفية، تحقق مما إذا كانت العلامات السابقة تتم إزالتها وما إذا كانت الحافة النهائية لا تزال ضمن الشكل المطلوب. تحقق من تناسب المفصل بعد التسلسل بدلاً من الحكم على العجلة من لمعان السطح وحده.
الحفاظ على هوية العجلة والموقف مع كل صورة. يمكن للمورد بعد ذلك التمييز بين مشكلة القطع الواردة من عيب تم إدخاله في محطة معينة.
مثال التحديد: اختيار عجلة خلفية 150 مم
يسرد جدول مصفوفة ربط الراتنج خيارات 150 مم مع أبعاد شريحة 6 · 12 مم أو 10 · 12 مم وثقب تثبيت 12 مم. القطر وثقب التركيب يضيقان المرشحين، ولكن يجب أن يتناسب حجم القطعة أيضًا مع الماكينة والاتصال والبدل المطلوب.
إرسال أبعاد عجلة الحالية والصور محطة مع الرسم ميتري. اطلب من المورد تحديد المجموعة المقترحة والدور المقصود منها. قارن الحافة الكاملة على البلاطة الفعلية قبل اعتمادها للإنتاج.
تحقق من الإعداد قبل تغيير المواصفات
فحص التركيب والمحاذاة وحالة المغزل وتسليم المبرد ودعم العمل باستخدام تعليمات الجهاز. قد يتبع الخدش المتكرر أو الزاوية المتكسرة إعدادًا غير مستقر حتى بعد تغيير العجلة. تسجيل موقف وتوقيت العيب.
إذا كان الجهاز وقطع واردة مرضية، مقارنة بديل مناسب في ظل نفس الظروف المعتمدة. إرشادات اختيار عجلة طحن نورتون يحدد النهاية المطلوبة ومنطقة الاتصال وظروف الماكينة كعوامل في اختيار العجلات.
إعداد التحقيق عجلة مركزة
توفير المنتج بلاطة وسمك، ونموذج الجهاز، وتخطيط المحطة الأمامية / الخلفية، وأبعاد العجلات الحالية وتعيين حصى، والمفصل المطلوب. تضمين الصور قبل وبعد المرحلة ذات الصلة. تساعد هذه التفاصيل المورد على مقارنة التكوين القياسي أو مناقشة بديل مناسب دون التخمين من القطر وحده.
الأسئلة الشائعة
هل عجلة الشطب المصفوفة ذات الترابط المعدني تستخدم دائمًا قبل عجلة المصفوفة ذات الترابط بالراتنج؟
يعتبر المعدن عادة لتشكيل والراتنج للتنقيح، ولكن يجب أن يتبع الترتيب الفعلي تصميم الماكينة ونظام المنتج المعتمد. تأكيد الموقف المقصود، وعبء العمل والعملية مع موردي الأدوات والآلات.
هل يمكن لعجلة واحدة إنشاء حافة 45 درجة كاملة؟
يعتمد ذلك على القطع الوارد والإزالة والآلة والحافة المقبولة. قد تستخدم عملية الإزالة المنخفضة مراحل أقل، ولكن لا ينبغي افتراض أن عجلة واحدة توفر كل من تصحيح الهندسة والتنقيح النهائي دون تجربة محكومة.
هل يمكن استخدام إعدادات القطع المستقيمة لميتر 45 درجة؟
لا تفترض ذلك. غالبًا ما توفر أدلة تصنيع الألواح إرشادات منفصلة للقطع الزاوية. اتبع وثائق البلاطة والأداة والآلة والموافقة على عملية miter بشكل منفصل.
ما الذي يجب فحصه قبل الشحن؟
التحقق من هوية عجلة القيادة، المراجعة المعتمدة، القطر، ثقب التركيب، الهندسة المتفق عليها، الحالة المرئية، الكمية، تسميات المحطة الأمامية / الخلفية والتعبئة الواقية. لا يزال يتعين التحقق من أداء التطبيق أثناء التفتيش الوارد وأول تشغيل خاضع للرقابة.